Artykuł sponsorowany
Dlaczego precyzyjne tacki termoformowane ułatwiają podawanie produktów w zautomatyzowanych liniach
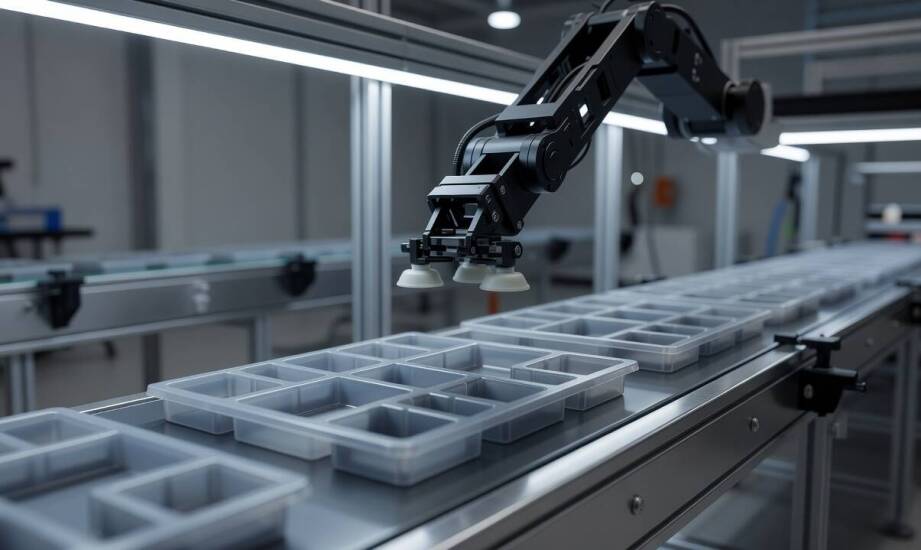
Tacki z tworzyw sztucznych, które sprawdzają się bez zarzutu podczas ręcznego układania towaru przez pracowników, potrafią całkowicie zatrzymać zautomatyzowaną linię produkcyjną. Człowiek z łatwością koryguje drobne niedoskonałości opakowania na stanowisku montażowym, wsuwając produkt pod odpowiednim kątem lub lekko docinając zagiętą krawędź. Roboty i manipulatory przemysłowe pozbawione są takiej elastyczności, przez co wymagają bezwzględnej powtarzalności liczonej w ułamkach milimetrów. Niewielkie odchylenia kształtu szybko prowadzą do niepoprawnego pozycjonowania transportowanych detali na taśmie roboczej. Zatory powstające na linii wywołują nieplanowane przestoje maszyn, co wymiernie obniża wydajność zakładu. Sukces wdrożenia zaawansowanej automatyki zależy więc w dużej mierze od parametrów fizycznych samego nośnika, w którym detale docierają na stanowisko robocze.
Geometria opakowania a precyzja chwytaków robotycznych
W zautomatyzowanych gniazdach produkcyjnych kluczową rolę odgrywają fizyczne punkty styku między maszyną manipulacyjną a wytłoczką. Precyzyjne wgłębienia oraz zdefiniowane pozycje bazowe umożliwiają chwytakom stabilny kontakt z wieloma strefami jednocześnie. Manipulator podciśnieniowy lub mechaniczny musi za każdym razem trafiać dokładnie w to samo miejsce, aby bezpiecznie unieść ładunek i przenieść go na kolejną stację. Systemy te nierzadko wykorzystują elementy poka-yoke, czyli asymetryczne wycięcia lub profilowania, które fizycznie uniemożliwiają odwrotne ułożenie pojemnika w podajniku liniowym. Optymalnie zaprojektowane blistry i tacki metodą termoformowania posiadają powierzchnie kontaktowe pozostające idealnie płaskie oraz równoległe względem osi ruchu przyssawki. Brak tej równoległości sprawia, że robot gubi ciśnienie robocze i upuszcza transportowany detal, zmuszając obsługę do zatrzymania cyklu produkcyjnego.
Wąskie tolerancje wymiarowe stanowią kolejny czynnik bezpośrednio wpływający na płynność pracy maszyn. Zbyt duże odchylenia na zewnętrznym kołnierzu tacki natychmiast blokują przepływ elementów. Restrykcyjna kontrola skurczu materiału na etapie formowania zapobiega zacinaniu się stosów w magazynkach podajników strumieniowych. Konstruktorzy form tłoczących muszą precyzyjnie obliczyć zachowanie surowca po wyjęciu z matrycy i dobrać odpowiednią technologię cięcia krawędzi bocznych. Tylko systematyczny nadzór nad wymiarami zewnętrznymi gwarantuje, że mechanizm pneumatyczny sprawnie rozdzieli zagnieżdżone w sobie opakowania. Powtarzalność geometryczna tego etapu w dużej mierze decyduje o pracy linii montażowej bez ingerencji techników utrzymania ruchu.
Stabilność materiałowa podczas transportu międzyoperacyjnego
Zanim gotowy produkt opuści halę produkcyjną i trafi do klienta docelowego, pokonuje zazwyczaj długą drogę między poszczególnymi stacjami roboczymi. Sztywność folii z tworzywa sztucznego utrzymuje pierwotny kształt wytłoczki przy dużych obciążeniach pionowych i poziomych. Przenoszenie ciężkich elementów metalowych czy elektronicznych podzespołów wymaga zastosowania materiału, który nie ugina się pod punktowym ciężarem zawartości. Zbyt cienka ścianka boczna odkształca się pod wpływem grawitacji na przenośniku taśmowym. Skutkuje to szybkim zaklinowaniem nośnika na metalowych prowadnicach lub zaburzeniem odczytu czujników optycznych nadzorujących ruch. Właściwie dobrana grubość wyjściowa surowca skutecznie zapobiega deformacjom, chroniąc jednocześnie najdelikatniejsze układy ułożone wewnątrz dedykowanych przegródek.
Logistyka wewnątrzzakładowa często opiera się na układaniu napełnionych opakowań w wysokie stosy na standardowych paletach transportowych. Konstrukcja przegródek wewnątrz tacki musi bezproblemowo przenosić ciężar wyższych warstw, aby zapobiec zgnieceniu dolnych rzędów produktów. Zastosowanie odpowiednich kątów pochylenia ścianek zewnętrznych ułatwia gniazdowanie pustych pojemników, co znacznie oszczędza cenną przestrzeń magazynową przed ich użyciem. Firma K&P Popiak Przemysław wytwarza asortyment z zakresu termoformowania od 1998 roku, dostarczając wyroby o sprawdzonej odporności mechanicznej. Blokowanie umieszczonych detali unieruchamia zawartość na czas transportu widłowego po terenie zakładu. Marka K&P stawia na utrzymanie stabilności całej konstrukcji pojemnika, co bezpośrednio ułatwia zarządzanie zakładowym strumieniem materiałowym.
Rola precyzji w przemysłowym pakowaniu detali
Wartość użytkowa specjalistycznego pojemnika przemysłowego wynika z jego pełnej kompatybilności z ruchem maszyny podającej, a nie z aspektu wizualnego wyrobu. Precyzyjne dopasowanie geometrii gniazd ładunkowych, zachowanie bardzo wąskich tolerancji wymiarowych podczas tłoczenia oraz optymalna sztywność ścianek bocznych to czynniki skutecznie obniżające ryzyko awarii w nowoczesnych parkach maszynowych.
Inwestycja w sprawdzone pod kątem wierności odtworzenia projektu nośniki z tworzyw sztucznych gwarantuje zachowanie nominalnego tempa pracy całego systemu montażowego. Niezakłócone i stabilne chwytanie przez zautomatyzowane roboty oraz bezpieczny transport wewnątrzzakładowy pozwalają uniknąć przestojów produkcyjnych. Dbałość o parametry opakowania technicznego pomaga zakładom przemysłowym zoptymalizować koszty i płynnie wprowadzić gotowy wyrób na rynek.
Kategorie artykułów
Polecane artykuły

Integracja automatyki przemysłowej z systemami transportu wewnętrznego

Jak przewoźnik z Górnego Śląska załatwia oznaczenie potrzebne przed wjazdem do stref ekologicznych

Podnośnik koszowy do usuwania sopli: szybkie i bezpieczne rozwiązanie
