Artykuł sponsorowany
Tryb przewodzenia i dziurkowy — jak laser łączy metale o różnej grubości
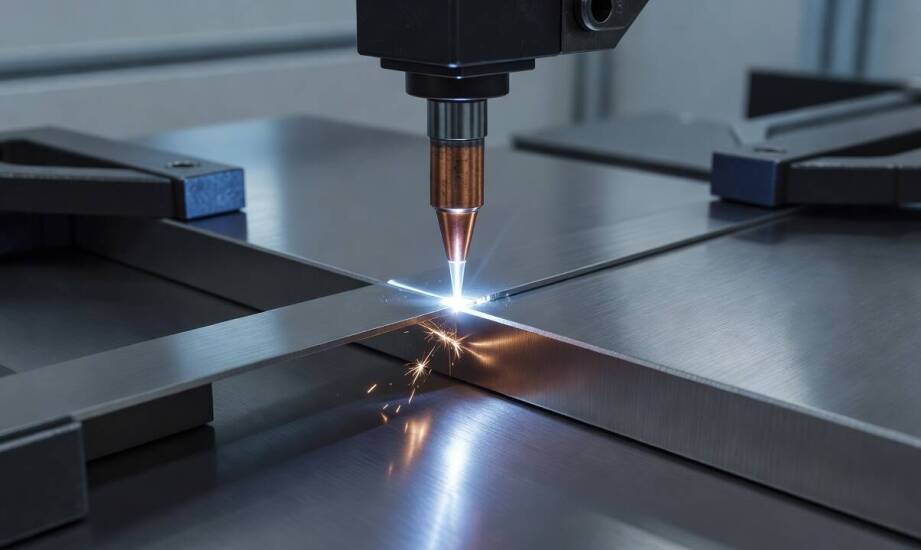
Laserowe łączenie metali o różnej grubości wymaga precyzyjnego doboru parametrów wiązki, ponieważ ten sam proces potrafi wywołać skrajnie odmienne reakcje materiału. Technologia ta może prowadzić do płytkiego stapiania powierzchniowego lub wygenerowania głębokiego przetopu przez cały przekrój elementu. Wybór między trybem przewodzenia a trybem dziurkowym decyduje o ostatecznej głębokości wtopu, szerokości strefy wpływu ciepła oraz ryzyku deformacji detali. Zrozumienie fizyki obu zjawisk pozwala inżynierom dopasować charakterystykę cieplną do konkretnego stopu i założeń konstrukcyjnych.
Przeczytaj również: Aluminium w nowym świetle - tajniki szkiełkowania metalu
Różnice w mechanizmie przenoszenia energii
Podczas pracy w trybie przewodzenia gęstość mocy lasera osiąga orientacyjnie wartości rzędu 0,5 MW/cm². Taka dawka energii powoduje jedynie stopienie metalu na jego powierzchni, bez wywoływania efektu intensywnego odparowania. Wartość ta jest jednak elastyczna i zależy bezpośrednio od fizycznych właściwości obrabianego stopu. Ciepło rozchodzi się stamtąd w głąb elementu wyłącznie przez klasyczne przewodzenie cieplne materiału. Głębokość wtopu w standardowych aplikacjach przemysłowych rzadko przekracza wtedy 1 mm. Szerokość powstającej spoiny wyraźnie dominuje nad jej głębokością, tworząc charakterystyczny, spłaszczony profil złącza.
Przeczytaj również: Czas realizacji usługi międzynarodowego transportu zwłok
Przejście do trybu dziurkowego następuje po znacznym zwiększeniu gęstości mocy wiązki. W literaturze technicznej za umowną granicę często przyjmuje się poziom powyżej 1,5 MW/cm², choć próg ten przesuwa się w zależności od rodzaju obrabianego metalu. Skoncentrowana energia natychmiast odparowuje fragment materiału i tworzy wąski kanał parowy nazywany dziurką kluczową. Przez to specyficzne zjawisko plazma oraz światło docierają prosto do głębszych warstw, omijając powolny proces tradycyjnego przewodnictwa cieplnego. Mechanizm ten pozwala uzyskać wyjątkowo głębokie złącza, których stosunek głębokości do szerokości bywa z reguły znacznie wyższy niż 1,5. Jednocześnie dochodzi do wyraźnego zmniejszenia strefy wpływu ciepła w okolicach samej spoiny.
Przeczytaj również: Czym charakteryzują się wafle korkowe i jakie są ich zalety?
Cieńsze blachy i profile konstrukcyjne wymagają znacznie łagodniejszego traktowania wiązką. Zastosowanie trybu przewodzenia pomaga ograniczyć nadmierne nagrzewanie całego elementu i eliminuje wynikające z niego odkształcenia termiczne. Zbyt intensywne skupienie energii na milimetrowej ściance szybko prowadzi do nieodwracalnego przegrzania, powstawania dziur przetopowych lub mikropęknięć. Zlecenia dotyczące cienkościennych elementów wentylacyjnych czy precyzyjnych obudów elektronicznych niemal zawsze wykorzystują ten łagodniejszy proces. Tryb przewodzenia zapewnia bardzo estetyczną, gładką spoinę bez konieczności kosztownej obróbki wykańczającej.
Dobór trybu do rodzaju metalu i kontrola złącza
Stal węglowa oraz stal nierdzewna doskonale reagują na oba warianty łączenia laserowego. Obróbka metali nieżelaznych wymaga jednak znacznie staranniejszego podejścia do konfiguracji maszyn. W przypadku aluminium nadmiar dostarczonej energii potrafi wywołać silną niestabilność dziurki kluczowej. Zjawisko to skutkuje powstawaniem porów osłabiających gotowe połączenie, dlatego inżynierowie chętniej wybierają tu bardziej przewidywalny wtop z trybu przewodzenia. Miedź stanowi jeszcze trudniejsze wyzwanie technologiczne z uwagi na jej ekstremalnie wysoką refleksyjność oraz doskonałą przewodność cieplną. Te dwie specyficzne właściwości miedzi silnie sprzyjają zaburzeniom ciśnienia wewnątrz kanału parowego (keyhole) i prowadzą do powstawania rozległej porowatości strukturalnej.
Przemysł motoryzacyjny, grzewczy i elektroniczny opiera produkcję seryjną na ścisłej powtarzalności wszystkich połączeń. Zastosowanie precyzyjnie dobranego trybu wiązki pozwala dostarczać komponenty o rygorystycznych parametrach wytrzymałościowych. Zaawansowane spawanie laserowe sprawdza się idealnie w przypadku ciągłej produkcji skomplikowanych detali konstrukcyjnych. Zakład Amstal realizuje takie zrobotyzowane procesy obróbki z użyciem nowoczesnych maszyn, łącząc etap projektowania z wielkoseryjnym wykonawstwem. Stabilne parametry urządzeń w specjalistycznych wydziałach gwarantują zachowanie identycznej geometrii spoiny w tysiącach powtarzalnych cykli.
Błędy w doborze parametrów szybko ujawniają się podczas weryfikacji jakości detalu. Zbyt mała dawka dostarczonej energii objawia się niepełnym przetopem materiału bazowego. Na przekroju metalograficznym spoiny widoczna jest wtedy linia braku wtopu, co bezpośrednio przekłada się na niedostateczną wytrzymałość mechaniczną połączenia. Nadmiar mocy prowadzi z kolei do intensywnego rozprysku płynnego metalu na zewnątrz. Skutkiem przegrzania staje się wspomniana wcześniej porowatość lub pojawienie się głębokich zapadnięć powierzchniowych. Takie wady strukturalne sygnalizują pilną konieczność obniżenia mocy wiązki albo odpowiedniego zwiększenia prędkości jej przesuwu. Bieżąca kontrola powstawających śladów pozwala operatorom na szybkie korygowanie parametrów procesu.
Właściwy dobór techniki prowadzenia wiązki zależy przede wszystkim od grubości łączonych detali, przewodności cieplnej danego stopu oraz oczekiwanej ostatecznej geometrii złącza. Cienkie blachy węglowe i elementy podatne na zniekształcenia zawsze wymagają spokojniejszego trybu przewodzenia. Grube, masywne profile konstrukcyjne łączone są z powodzeniem za pomocą trybu dziurkowego. Taka metoda gwarantuje głęboką penetrację materiału bazowego przy zachowaniu bezpiecznej, bardzo wąskiej strefy wpływu ciepła. Opanowanie fizyki obu tych procesów ułatwia bezbłędną realizację najbardziej wymagających projektów przemysłowych.
Kategorie artykułów
Polecane artykuły

Integracja automatyki przemysłowej z systemami transportu wewnętrznego

Jak przewoźnik z Górnego Śląska załatwia oznaczenie potrzebne przed wjazdem do stref ekologicznych

Podnośnik koszowy do usuwania sopli: szybkie i bezpieczne rozwiązanie
